
Kirish
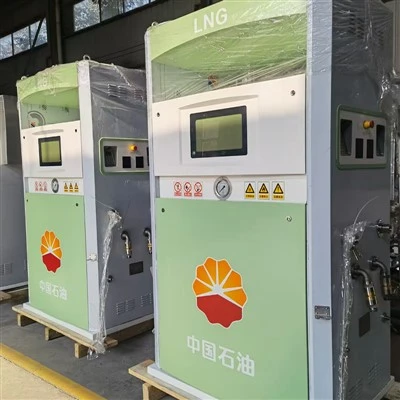
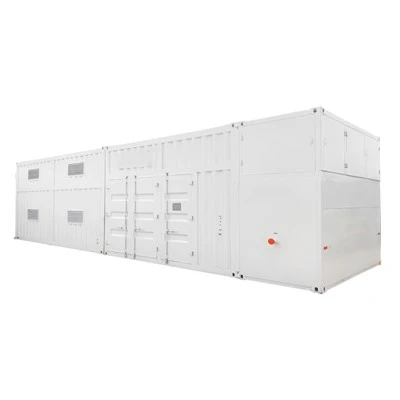
Tabiiy gaz bosimini tartibga solish va oʻlchash moslamasi (PRMS) – bu yuqori bosimli tabiiy gazni uzatish quvurlaridan xavfsiz qabul qilish, uni barqaror ish bosimiga tushirish va hajmli oqim tezligini aniq oʻlchash uchun moʻljallangan-birlashtirilgan, skidka oʻrnatilgan tizim.
Mahsulot spetsifikatsiyalari
|
Tizim |
Texnologiya |
Standart |
Aniqlik |
|
Ultrasonik o'lchash |
4 yo'nalishli / 8 yo'nalishli ultratovush o'lchagich |
AGA hisoboti №9 |
±0,5% yoki undan yuqori |
|
Turbinani o'lchash |
Gaz turbinali hisoblagich |
AGA hisoboti №7 |
±0,7% tipik |
|
Oqim kompyuteri |
Ikkita ortiqcha oqimli kompyuter |
AGA 3 / AGA 8 |
Haqiqiy-vaqt hisobi |
|
Gaz sifatini o'lchash |
Onlayn gaz xromatografi |
ISO 6976 |
Uzluksiz BTU qiymati |
|
Bosim va harorat kompensatsiyasi |
RTD sensorlari + aqlli transmitterlar |
AGA 8 Z-omilli tuzatish |
Doimiy tuzatish |
|
Kalibrlash tizimi |
Tashqi sertifikatlangan oqim pastadirini kalibrlash |
ISO/IEC 17025 |
Tasdiqlangan og'ish hisoboti |
Texnik spetsifikatsiyalar
|
Funktsiya |
Texnik konfiguratsiya |
Standart / KPI |
Ishlash / chegara |
|
Haddan tashqari bosimdan himoya qilish |
Faol + kutish rejimidagi monitor regulyatorlari + slam{2}}yopish klapanlari |
ASME B31.8 xavfsizlik dizayn chegarasi |
Izolyatsiya javobi < 2,0 s |
|
Performance-oʻchirish |
Qabariqcha{0}}oʻtkazmaydigan yopilgan nazorat klapanlari |
ANSI/FCI 70-2 VI sinf |
Oʻchirishda-oqish nolga teng |
|
Bosim barqarorligini nazorat qilish |
Uchuvchi{0}}boshqariladigan regulyator tizimi |
Ichki nazoratga chidamlilik |
±1% blokirovka{1}}bosim |
|
Gazni tozalash talabi |
Ko'p bosqichli ajratish + uchuvchi himoya dizayni |
Tizim muvofiqligi talabi |
Barqaror ishlash uchun toza, quruq gaz tavsiya etiladi |
|
Gaz filtrlash |
Ikkita ko'p{0}}siklon ajratuvchi tizim |
Zarrachalarni ajratish standarti |
3 mikrongacha 99,9% olib tashlash |
|
Shovqin nazorati |
Akustik izolyatsiya + susturucu trim tizimi |
OSHA shovqin bo'yicha qo'llanma |
1 metrda 85 dBA dan kam yoki unga teng |
Ilovalar va sanoatda foydalanish holatlari
Gaz-elektr stansiyalari
400 MVtgacha bo'lgan gaz turbinalari uchun yonilg'i gazini etkazib berish skidlari, quvur liniyasi bosimini 70 bardan barqaror 25 bargacha pasaytiradi.
01
Kimyoviy va o'g'it zavodlari
Ammiak va metanol sintezi halqalari uchun ±0,1 bar qattiq bosim tolerantliklarida doimiy oziqlantiruvchi gaz konditsioneri.
02
Og'ir sanoat o'choqlari
Po'lat tegirmonlari va shisha zavodlari uchun 500 Nm³/soat dan 12000 Nm³/soatgacha bo'lgan oqim miqyosi, bosim barqarorligini ±5% ichida ushlab turish orqali burnerning alangalanishini oldini oladi.
03
LNG qayta gazlashtirish terminallari
Yuqori-bosimlarni tartibga solish va tijoriy tarmoqqa quyishdan oldin tabiiy gazni atrof-muhit harorati- uchun 100 bargacha o'lchash.
04
Biometan panjarasini in'ektsiya qilish
Haqiqiy vaqtda gaz sifatini tahlil qilish, fiskal o'lchash va tarmoq in'ektsiyalari uchun-gaz xromatograflari bilan integratsiyalangan past{0}}oqimli, o'rtacha{1}}bosimli skidkalar.
05
Muhandislikni moslashtirish
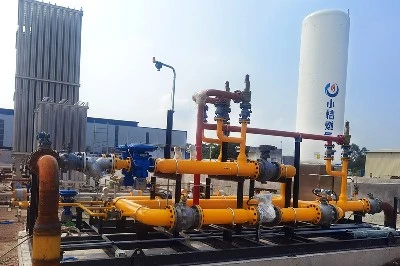
Muhandislik guruhimiz 15 ish kuni ichida loyiha{0}}tayyor 3D konstruktiv modellarni yetkazib beradi, bu esa poydevorni parallel qurish va yetkazib berishdan oldin-boʻshliqlar orasidagi masofani tekshirish imkonini beradi.
Zavod{0}}dasturlashtirilgan oqim kompyuterlari toʻgʻridan-toʻgʻri DCS integratsiyasi uchun-maʼlumotlar registrlari bilan Modbus TCP/IP, Profibus yoki Ethernet/IP orqali oʻzaro muloqot qiladi.
Skid 100% ish/kutish konfiguratsiyasidan foydalanadi, agar ichki bosim yoki oqim o'zgarishi oldindan o'rnatilgan parametrlardan oshib ketganda faollashadi, avtomatik, PLC{1}}tetiklangan o'zgartirish.
Strukturaviy ramkalar va himoya korpuslar -ekologik ekstremal sharoitlarga -40 darajadan +55 darajagacha bardosh berish uchun maxsus ishlab chiqilgan.
Ishlab chiqarish va sifat nazorati
Yuqori bosimli gaz quvurlaridagi payvand choklari konstruktiv yig'ilishdan oldin ASME B31.8 bo'yicha to'liq radiografik sinovdan (RT) o'tkaziladi, ASME IX bo'limi va AWS D1.1 sertifikatiga ega bo'lgan payvandchilar tomonidan to'liq kuzatilishi uchun doimiy shtamp identifikatori bajariladi.
Yig'ilgan quvur tarmoqlari minimal ushlab turish muddati 4 soat bo'lgan maksimal dizayn bosimidan 1,5 baravar yuqori gidrostatik bosim ostida sinovdan o'tkaziladi.
QC jamoasi qotishma komponentlar va klapanlarni musbat materiallarni aniqlash (PMI) uchun portativ XRF analizatorlari yordamida-metallurgiyaning tegirmon sinovlari hisobotlariga (MTR) muvofiqligini tekshirish uchun tekshiradi.
Sohil bo'yidagi muhitda izolyatsiya ostida korroziyani (CUI) oldini olish uchun biz SA 2.5 ni oq metallga yaqin{1}}parlatishdan so'ng uch{2}}qatlamli epoksi tizimni (jami 320 mikron DFT) qo'llaymiz, bu esa birinchi asosiy texnik xizmat ko'rsatish (TSFM) muddatini 10+ yilga uzaytiradi.
Uskunani jo‘natish bilan bir vaqtda-MTRlar, NDT jurnallari, kuzatilishi mumkin bo‘lgan payvandlash xaritalari, kod hisoblari va kalibrlash varaqlarini-o‘z ichiga olgan kalit taslim sifat kitobini tuzamiz va yetkazib beramiz.
Zavodni qabul qilish testi (FAT)
Texniklar dala asboblari, solenoidlar va markaziy oqim kompyuter paneli o'rtasidagi barcha kiritish-chiqarish nuqtalari bo'ylab sovuq pastadir sinovini o'tkazadilar, chunki skid bizning poldan chiqib ketishidan oldin xavfsizlik mantig'ini va yuqori/past bosimli sayohatlarni tasdiqlash.
-Gidrotestdan keyingi pnevmatik qochqin sinovi pufakchaning mustahkamligini tekshirish va mahalliy qochqin emissiya mandatlariga muvofiqligini tekshirish uchun maksimal ish bosimida azot gazi yordamida amalga oshiriladi.
Sifat bo‘yicha jamoamiz langar-bolt koordinatasi aniqligini tekshirish uchun yakunlangan skidda lazer{0}}treker skaneridan foydalanadi.
Elektr zanjirlari barcha quvvat taqsimlash va yerga ulash tarmoqlarida keng qamrovli uzluksizlik, izolyatsiyaga chidamlilik va yuqori-potentsial (Hi{1}}Pot) sinovlaridan o'tadi.
Muvofiqlik va sertifikatlar
ASME U (bosimli idishlar) va PP (bosim quvurlari) shtamplarining sertifikatlangan egasi, bu ASME kodlari talablariga muvofiq Shimoliy Amerika neft va gaz va kommunal kapital loyihalarini qo'llash imkonini beradi.
Dizayn va ishlab chiqarish jarayonlari 2014/68/EU bosimli uskunalar bo'yicha direktivaga mos keladi, Yevropa Ittifoqi hududida gaz uzatish va tarqatish ilovalari uchun H moduli orqali Idoralar belgisini qo'llab-quvvatlaydi.
Termoyadroviy payvandlash jarayonlari ISO 3834-2 sertifikatlangan payvandlash sifatini boshqarish tizimi ostida nazorat qilinadi, bu esa bosim o'z ichiga olgan barcha birikmalarda kuzatilishi mumkin bo'lgan payvandlash jarayonlari va hujjatlashtirilgan jarayon nazoratini ta'minlaydi.
Favqulodda o'chirish (ESD) asboblari halqalari xavf tasnifi va loyiha xavfsizligining yaxlitlik darajasi talablariga qarab IEC 61508 SIL 2 yoki SIL 3 bo'yicha sertifikatlangan komponentlar yordamida amalga oshiriladi.
DNV, Lloyd's Register, TÜV va Bureau Veritas kabi tashqi tekshiruv agentliklariga to'liq ishlab chiqarish va sifat hujjatlari paketlari bilan ta'minlangan ishlab chiqarishni ushlab turish nuqtalarida to'liq kirish ta'minlanadi.
TSS
Savol: Buyurtmani tasdiqlashdan jo'natishgacha bo'lgan odatiy etkazib berish muddati qanday?
Javob: Standart ishlab chiqarish muddati konfiguratsiya va sinov hajmiga qarab 10-14 hafta. Shoshilinch loyihalar uchun, qisman yig'ish{3}}va tezlashtirilgan FAT jadvali buni 8–10 haftagacha qisqartirishi mumkin.
Savol: PRMS tizimi uchun qanday kafolat muddati taqdim etiladi?
Javob: Tizim odatda ishga tushirilgandan keyin 18–24 oylik yoki jo‘natilgandan keyin 24 oylik kafolat bilan qoplanadi (qaysi biri birinchi bo‘lsa). Regulyatorlar va oqim kompyuterlari kabi muhim komponentlar alohida OEM kafolat shartlariga amal qiladi.
Savol: Xalqaro yuk tashish paytida tizim qanday qadoqlangan va himoyalangan?
Javob: Har bir skid temir po'latdan eksport qilingan ramkaga o'rnatiladi va korroziyaga qarshi{0}}o'rash va namlik to'siqni plyonka bilan himoyalangan. Nozik asboblar qo'shimcha ravishda zarba-o'rnatiladi va kerak bo'lganda vakuum-yopiladi.
Savol: Xalqaro buyurtmalar uchun odatda qanday to'lov shartlari qabul qilinadi?
Javob: Standart shartlar - 30% avans to'lovi va FAT tasdiqlanganidan keyin jo'natilishdan oldin 70% balans. Uzoq{3}}muddatli hamkorlar uchun LC at sight yoki muhim{4}}to'lov tuzilmalari ham tartibga solinishi mumkin.
Savol: Saytda oʻrnatish va ishga tushirish-odatda qancha vaqt oladi?
Javob: Odatda o'rnatish quvur liniyasining tayyorligi va sayt sharoitiga qarab 5-10 kun davom etadi. To'liq ishga tushirish, shu jumladan pastadir tekshiruvlari va kalibrlash odatda qo'shimcha 3-5 kunni talab qiladi.
Savol: Ishga tushirilgandan so‘ng{0}}sotishdan keyin qanday yordam ko‘rsatiladi?
Javob: Nosozliklarni bartaraf etish va tizim diagnostikasi uchun 24 soat ichida masofaviy texnik yordam mavjud. Agar kerak bo'lsa,-sayt muhandislari yuborilishi odatda 3-7 ish kuni ichida amalga oshiriladi.
Savol: Tizim qanchalik tez-tez kalibrlash yoki tekshirishni talab qiladi?
Javob: Oqim o'lchash tizimlari odatda har 12 oyda kalibrlash uchun tavsiya etiladi. Yuqori{2}}qiymatli fiskal oʻlchash ilovalarida baʼzi operatorlar 6–9 oylik tekshirish davrlarini tanlaydi.
Savol: Uzoq muddatli foydalanish uchun ehtiyot qismlar-bormi?
Javob: Datchiklar, regulyatorlar va vana to'plamlari kabi muhim ehtiyot qismlar kamida 10 yillik ta'minot majburiyati bilan ta'minlanadi. Favqulodda almashtirish to'plamlari umumiy konfiguratsiyalar uchun 72 soat ichida jo'natilishi mumkin.
Savol: Tizim mavjud boshqaruv yoki SCADA tizimlariga birlashtirilishi mumkinmi?
Javob: Ha, u standart sanoat aloqa protokollarini qo'llab-quvvatlaydi va to'g'ridan-to'g'ri ko'pgina DCS/SCADA platformalariga moslashtirilishi mumkin. Oldindan ishlab chiqilgan{1}}maʼlumotlar teglari ishga tushirish vaqtida integratsiya vaqtini qisqartiradi.
Issiq teglar: tabiiy gaz bosimini tartibga solish va o'lchash skidlari, Xitoy tabiiy gaz bosimini tartibga solish va o'lchash skidlari ishlab chiqaruvchilari